

Quel est le processus de fabrication d'un bloc conducteur de fil?
May 12, 2025
En tant que fournisseur de blocs conductrices en fil métallique, on me pose souvent des questions sur le processus de fabrication derrière ces composants essentiels. Dans ce billet de blog, je vous guiderai à travers les étapes détaillées impliquées dans la création d'un bloc conducteur de coupe de haute qualité.
1. Sélection des matériaux
La première étape la plus cruciale dans la fabrication d'un bloc conducteur de coupe à fil est le choix du bon matériau. Le carbure de tungstène est le matériau de choix pour la plupart des blocs conductrices de coupe filaire en raison de son excellente conductivité électrique, de sa dureté élevée et de sa résistance à l'usure. Dans notre entreprise, nous achetons des matériaux de carbure de tungstène de qualité supérieure, qui sont essentiels pour assurer les performances et la longévité du produit final.
Le carbure de tungstène est un matériau composite composé de particules de carbure de tungstène liées ensemble par un liant métallique, généralement du cobalt. Le rapport du carbure de tungstène / du cobalt peut varier en fonction des exigences d'application spécifiques. Pour les blocs conductrices de coupe métallique, un pourcentage plus élevé de carbure de tungstène est généralement utilisé pour améliorer la dureté et l'usure de la résistance, tout en maintenant une bonne conductivité électrique. Nous proposons égalementBandes de carbureetTiges en carburecomme matériaux alternatifs pour différents besoins.

2. Préparation de la poudre
Une fois le matériau en carbure de tungstène approprié sélectionné, l'étape suivante consiste à préparer la poudre. Le carbure de tungstène brut et les poudres de cobalt sont soigneusement pesés et mélangés dans les proportions correctes. Ce processus de mélange est crucial pour assurer une distribution homogène des composants, ce qui affecte directement les propriétés du produit final.
Le mélange de poudre est ensuite fraisé pour réduire la taille des particules et améliorer la dispersion du liant. Le broyage à billes à haute énergie est couramment utilisé dans ce processus, où la poudre est placée dans une chambre de fraisage avec des milieux de broyage, tels que les boules de carbure de tungstène. La rotation de la chambre provoque un collision des balles avec la poudre, en décomposant les particules et en favorisant un mélange plus uniforme.
3. Appuyant sur
Après la préparation de la poudre, la poudre de carbure de tungstène est prête à appuyer. La pressage est le processus de mise en forme de la poudre dans la forme souhaitée du bloc conducteur de coupe filaire. Il existe plusieurs méthodes de pressage disponibles, notamment un pressage à froid et une pression à chaud.
Le pressage à froid est une méthode simple et rentable où la poudre est placée dans un dé et comprimé sous haute pression à température ambiante. Ce processus forme un compact vert, qui a une certaine forme mais est encore relativement fragile. La pression appliquée lors de la pressage à froid se situe généralement dans la plage de 100 à 300 MPa, selon les exigences spécifiques du produit.
Le pressage chaud, en revanche, implique d'appliquer à la fois la chaleur et la pression. Cette méthode est plus adaptée à la production de produits à haute densité et à haute résistance. En pressage à chaud, la poudre est placée dans une matrice et chauffée à une température au-dessus du point de fusion du liant (généralement environ 1300 à 1500 ° C) tout en étant comprimé. La chaleur aide à adoucir le liant, lui permettant de couler et de lier plus efficacement les particules de carbure de tungstène.
4. frittage
Le frittage est une étape critique dans le processus de fabrication des blocs conducteurs filants. C'est le processus de chauffage du compact vert pressé à une température élevée dans une atmosphère contrôlée pour densifier davantage le matériau et améliorer ses propriétés mécaniques.
Pendant le frittage, le métal de liant fond et comble les lacunes entre les particules de carbure de tungstène, créant une forte liaison. La température et le temps de frittage sont soigneusement contrôlés pour assurer la densité et la dureté souhaitées du produit final. En règle générale, le frittage est effectué à des températures entre 1350 ° C et 1450 ° C pendant une période de plusieurs heures.

L'atmosphère de frittage est également un facteur important. Un vide ou une atmosphère de gaz inerte, comme l'argon, est souvent utilisé pour prévenir l'oxydation et la contamination du matériau. Cela aide à maintenir la pureté et l'intégrité du carbure de tungstène, ce qui est essentiel pour sa conductivité électrique et sa résistance à l'usure.
5. Usinage
Après le frittage, le bloc conducteur de coupe filaire peut devoir être usiné pour atteindre les dimensions finales et la finition de surface. Les processus d'usinage tels que le broyage, le fraisage et le forage sont couramment utilisés pour façonner le bloc en fonction des exigences spécifiques du client.
Le broyage est utilisé pour obtenir une finition de surface lisse et précise. Il s'agit d'utiliser des roues abrasives pour éliminer les petites quantités de matériau de la surface du bloc. Le fraisage est utilisé pour créer des formes et des caractéristiques complexes, telles que les rainures et les trous. Le forage est utilisé pour créer des trous à des fins de passage de fil ou de montage.
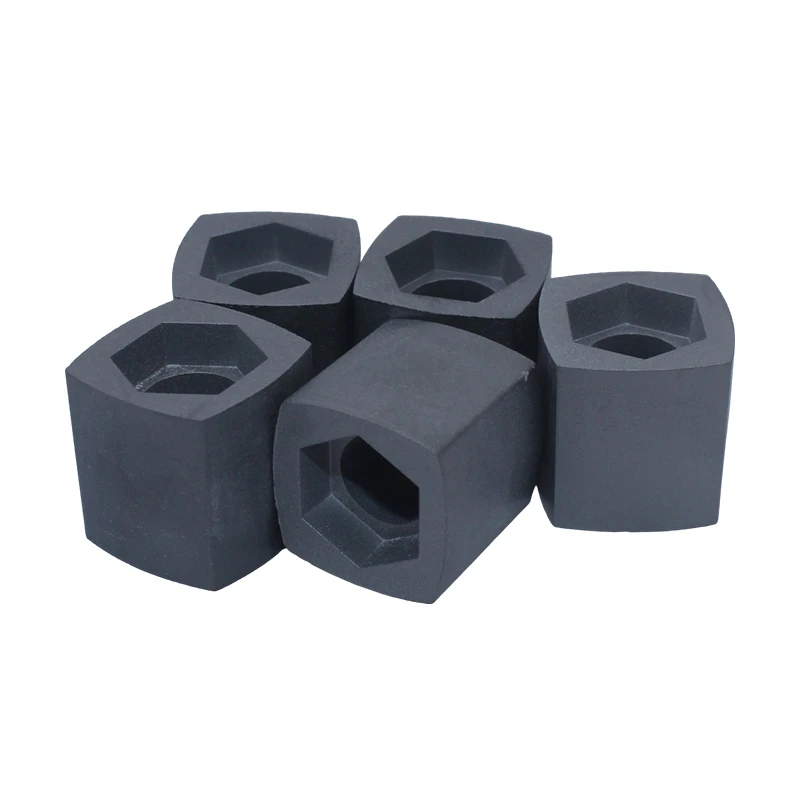
Nous utilisons des équipements d'usinage avancés et des techniques pour assurer une haute précision et une qualité dans le processus d'usinage. Nos machinistes expérimentées contrôlent soigneusement les paramètres d'usinage pour minimiser le risque de dommages au matériau et pour atteindre la précision dimensionnelle souhaitée.
6. Contrôle de la qualité
Le contrôle de la qualité fait partie intégrante du processus de fabrication pour les blocs conducteurs filants. À chaque étape de la production, nous effectuons des inspections rigoureuses pour nous assurer que les produits répondent à nos normes de haute qualité.
Nous utilisons une variété de méthodes de test pour évaluer les propriétés des blocs conducteurs filants. Il s'agit notamment des tests de dureté, des tests de densité, des tests de conductivité électrique et une inspection dimensionnelle. Les tests de dureté sont généralement effectués à l'aide d'un testeur de dureté, comme un testeur de dureté Rockwell ou Vickers, pour s'assurer que le bloc a la dureté souhaitée. Des tests de densité sont utilisés pour vérifier la densité du matériau, qui est un indicateur important de sa qualité et de sa intégrité. Des tests de conductivité électrique sont effectués pour garantir que le bloc a la conductivité électrique requise pour son application prévue. L'inspection dimensionnelle est effectuée à l'aide d'outils de mesure de précision, tels que les étriers et les micromètres, pour s'assurer que le bloc répond aux dimensions spécifiées.
Tous les produits qui ne répondent pas à nos normes de qualité sont rejetés et recyclés pour minimiser les déchets et garantir que seuls les blocs conducteurs de coupe filaire de la plus haute qualité sont livrés à nos clients.
7. Traitement de surface
Dans certains cas, le bloc conducteur de coupe métallique peut subir un traitement de surface pour améliorer encore ses performances. Les traitements de surface peuvent améliorer la résistance à l'usure, la résistance à la corrosion et la conductivité électrique du bloc.
Une méthode de traitement de surface commune est le revêtement. Des revêtements tels que le nitrure de titane (TIN), le carbonitride de titane (TICN) et le carbone de type diamant (DLC) peuvent être appliqués à la surface du bloc pour améliorer sa dureté et sa résistance à l'usure. Ces revêtements sont généralement appliqués en utilisant des techniques de dépôt de vapeur de vapeur physique (PVD) ou de dépôt de vapeur chimique (CVD).
Une autre méthode de traitement de surface est le polissage. Le polissage peut être utilisé pour améliorer la finition de surface du bloc, réduisant le frottement et l'usure pendant les opérations de coupe métallique. Il peut également améliorer le contact électrique entre le bloc et le fil, améliorant l'efficacité de coupe.
8. Emballage et livraison
Une fois que les blocs conducteurs filants ont passé toutes les vérifications de contrôle de la qualité et tous les traitements de surface nécessaires, ils sont prêts à l'emballage et à la livraison. Nous utilisons des matériaux d'emballage de haute qualité pour protéger les blocs pendant le transport et le stockage.

Les blocs sont soigneusement emballés dans des boîtes ou des conteneurs pour éviter les dommages. Nous fournissons également des informations et des instructions de produits détaillées avec chaque package pour nous assurer que nos clients peuvent utiliser correctement les produits.
Nous offrons une gamme d'options de livraison pour répondre aux besoins de nos clients. Que vous ayez besoin que votre commande soit livrée localement ou internationalement, nous travaillons avec des partenaires d'expédition fiables pour nous assurer que vos produits arrivent à l'heure et en bon état.
Conclusion
Le processus de fabrication d'un bloc conducteur de coupes est une opération complexe et précise qui nécessite une attention particulière aux détails à chaque étape. De la sélection des matériaux à l'emballage et à la livraison, nous nous engageons à produire des blocs conducteurs à coupe filaire de haute qualité qui répondent aux besoins spécifiques de nos clients.
Si vous êtes sur le marché pour une qualité de haute qualitéBlocs conducteurs coupe-fil, nous vous invitons à nous contacter pour discuter de vos besoins. Notre équipe d'experts est prête à vous fournir des conseils et des solutions professionnels pour vous aider à trouver le bloc conducteur parfait pour votre application. Travaillons ensemble pour atteindre vos objectifs de production.
Références
- "Carbure de tungstène: propriétés, production et applications" par John Doe
- "Processus d'usinage avancé" par Jane Smith
- "Contrôle de la qualité dans la fabrication" par Robert Johnson